

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Ang isang iginuhit na shell na bakal na may 140 mm na panloob na diameter ay maaaring mag-iwan ng linya ng pagpindot bawat ilang segundo, at ang bilis na iyon ay ang buong dahilan kung bakit tinukoy ng appliance at industrial na mga gumagawa ng motor ang motor housing na tuluy-tuloy na stamping para sa kanilang pinakamataas na dami ng mga programa. Sa halip na ilipat ang mga blangko sa pagitan ng mga standalone na pagpindot, ang tuluy-tuloy na linya ay nagpapakain ng coiled strip sa pamamagitan ng isang multi-station na progressive die, kung saan ang blanking, drawing, redrawing, piercing at trimming ay tumatakbo bilang isang coordinated sequence. Para sa isang koponan sa pagbili, ang pagpipiliang iyon ang magpapasya sa gastos sa bawat bahagi, pagiging maaasahan ng paghahatid, at kung ang sampung-libong pabahay ay sumusukat sa kapareho ng una sa tool.
Ano ang Talagang Kinasasangkutan ng Motor Housing Continuous Stamping
Ang tuluy-tuloy na stamping ay isang problema sa koreograpia bago ito isang problema sa puwersa. Ang press ay nagbibigay ng tonnage, ngunit ang strip layout, ang feed system at ang die stations ang magpapasya kung ang isang housing ay lalabas na bilog, tuwid at nauulit sa bilis. Ang bawat istasyon ay nagsasagawa ng isang operasyon, at ang carrier strip ay itinatali ang mga ito nang sama-sama upang walang naaanod sa pagitan ng mga hit.
Sa isang karaniwang trabaho sa pabahay, ang mga istasyon ay nasira tulad nito:
Mga Pagpapahintulot at Laki ng Windows na Talagang Maari Mong Hawakan
Ang isang well-maintained na progresibong linya ay nagtataglay ng pagkakaiba-iba ng panloob na diameter hanggang sa ilang daan ng isang milimetro kapag ang isang sizing o istasyon ng pamamalantsa ay itinayo sa die, at ang mga machined bearing na upuan ay maaaring higpitan pa ang mga kritikal na sukat. Ang dapat munang suriin ng mga mamimili, gayunpaman, ay hindi isang tolerance table ngunit ang laki ng window, dahil ang bumubuo ng ruta ay nagtatakda ng mga limitasyon bago ang anumang tooling ay putulin.
Ang malalim na pagguhit mula sa sheet ay sumasaklaw sa maliliit at kalagitnaan ng mga shell sa matipid, kaya naman karamihan sa mga appliance at industrial drive program ay nasa window na iyon. Ang mas mabibigat na pader at mas malalaking diyametro ay lumilipat patungo sa tubo o gawa-gawang konstruksyon. Para sa mas malawak na pag-frame ng desisyon sa pagbili, ang aming bakal na pabahay ng motor ang gabay ay naglalakad sa buong lohika ng pagpili.
| Ruta ng paggawa | Karaniwang ID window | Pader at istraktura | Pinakamahusay na akma |
| Iginuhit ang bakal na shell sa isang progresibong linya | 29.6 hanggang 160 mm | Sheet wall; mga base, bracket o flexible na elemento na hinangin | Appliance at industrial drive motors |
| 304 hindi kinakalawang na iginuhit na shell | 139 hanggang 180 mm | Corrosion-resistant sheet wall | Paghuhugas, pagkain at kagamitan sa labas |
| Heavy-wall steel shell na may base | 260 hanggang 343 mm | Makapal na pader na may welded base | Malaking pang-industriya at espesyal na kagamitan |
| Pabahay ng bakal na tubo | 113 hanggang 127 mm | Makapal na pader na gawa sa tubo | High-load at espesyal na kagamitan |
 ID 82.4mm Thin-Wall Steel Motor Housing na may Welded End Covers Isang 1.0mm-wall drawn steel shell na may welded end covers, integral bearing seats, at axial venting para sa paglamig. Nababagay ito sa maliit hanggang kalagitnaan ng iginuhit na shell window ng artikulo para sa handheld, magaan na mga application ng motor. Tingnan ang Produkto →
Kung Saan Nanalo ang Motor Housing Continuous Stamping at Kung Saan Hindi Ito
Panalo ang tuloy-tuloy na stamping sa volume, repeatability at cost per part, at natatalo ito sa flexibility at napakakapal na pader. Piliin ang maling ruta at ang mga sintomas ay mahuhulaan: tooling na hindi kailanman umabot sa break-even, o mga pader na mapunit gaano man nakatutok ang blank holder.
- Ang taunang volume ay umaabot sa anim na figure at ang disenyo ay stable sa mga taon ng modelo.
- Ang panloob na diameter ng shell ay nasa loob ng drawn-shell window na humigit-kumulang 29.6 hanggang 160 mm.
- Ang gastos sa bawat bahagi at ang pagkakapare-pareho ng lot-to-lot ay lumalampas sa badyet sa tooling.
- Ang mga bracket, base at machined na upuan ay tatapusin sa loob ng bahay pagkatapos i-stamp.
- Mababa ang volume o gumagalaw pa rin ang geometry sa pagitan ng mga rebisyon.
- Ang mga pader ay mabibigat at ang mga diyametro ay malalaki, lampas sa kung anong malalim na guhit ang humahawak nang maayos.
- Ang profile ay mas tumutugma sa pagbuo ng tubo kaysa sa sheet.
- Ang bilis ng prototype ay mas mahalaga kaysa sa halaga ng yunit sa mga unang order.
 ID 127mm Heavy-Wall Seamless Steel Motor Housing Ginawa mula sa seamless steel tubing na may 7.9mm na dingding, ang housing na ito ay humahawak ng mataas na torque at vibration kung saan hindi maaaring gawin ng iginuhit na sheet. Isang angkop na halimbawa para sa punto ng artikulo tungkol sa mabigat na pader na pagtatayo na lampas sa malalim na mga limitasyon sa pagguhit. Tingnan ang Produkto →
Ang Limang Depekto na Kumakawala sa mga Pabahay at Paano Lumalaban ang Mga Linya
Halos lahat ng pagsusuri ng scrap-cause sa isang housing line ay nagtatapos sa parehong limang suspek, at lahat sila ay kinokontrol sa die and feed level sa halip na mahuli sa huling inspeksyon.
- Flange wrinkling: blangko ang presyon ng may hawak at gumuhit ng bead geometry na humawak sa flange na patag; sa sandaling kulubot ang bakal sa dingding, ang shell ay scrap.
- Pagpunit sa radius ng suntok: ang ratio ng pagguhit ay masyadong agresibo para sa materyal, kaya ang pag-aayos ay isa pang istasyon ng redraw o mas malambot na radius.
- Earing sa rim: ang sheet anisotropy ay nagtataas ng mga tainga sa mga nakapirming anggulo, kaya ang die plan ay nagdaragdag ng trimming allowance at ang rim ay naglilinis.
- Springback at ovality pagkatapos ng trimming: ang geometry ng die ay nabayaran at ang isang panghuling sizing station ay nagbabalik ng bilog sa panloob na diameter.
- Coating flaking sa galvanized strip: tight feed bends at die friction chip ang zinc layer, kaya kontrolado ang feed radius at lubrication.
Kapag ang kapal ng pader ay lumampas sa kung ano ang hinahawakan ng pagguhit nang kumportable, ang tapat na sagot ay baguhin ang mga ruta sa halip na pilitin ang sheet; ating paggawa ng pabahay ng bakal na tubo ng motor Sinasaklaw ng gabay ang landas na iyon nang detalyado.
Paano Maging Kwalipikado sa Supplier ng Continuous Stamping Housing
Hatulan ang chain ng proseso, hindi ang presyo ng yunit. Ang isang supplier na nag-a-outsource ng die o ang machining ay nagbibigay ng pinakamahalagang variable sa isang tao na hindi mo ma-audit, at ang agwat sa presyo ay kadalasang lumalabas bilang mga problema sa kargamento, lead time at tolerance.
- In-house die engineering: tanungin kung sino ang nagdidisenyo, nagpuputol at nag-aayos ng progresibong die, at kung gaano kabilis ang isang pagod na istasyon ay maaaring muling itayo.
- Kakayahang pindutin at feed: tonnage, laki ng kama at ang servo feed system ang magpapasya kung aling mga sukat ng shell ang maaaring tumakbo sa bilis.
- Isang kumpletong pangalawang chain: welding ng mga base at bracket, machining ng mga dulong mukha at bearing seat, at surface treatment sa ilalim ng isang bubong ay nag-aalis ng mga handoffs na stack tolerance.
- Inspeksyon sa likod ng press: ang bilog, kapal ng pader at sertipikasyon ng materyal na sinuri gamit ang mga wastong instrumento, hindi lamang calipers.
- Dami ng ebidensya: tunay na kapasidad, taon sa proseso at isang nabe-verify na base ng customer.
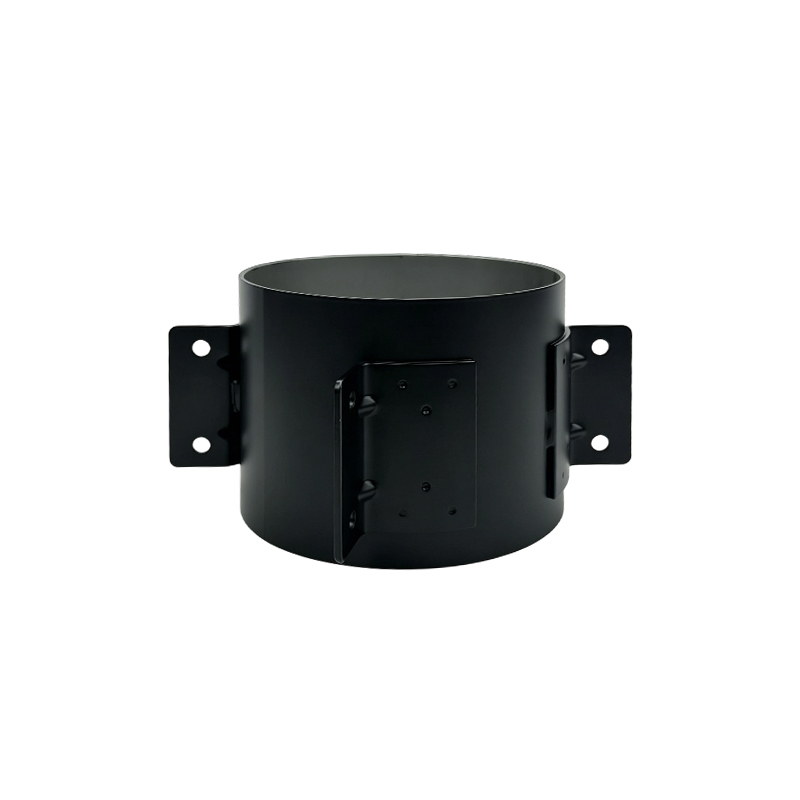
Ang aming sariling planta ay nagpapatakbo ng stamping, awtomatikong welding, machining at surface treatment sa isang daloy. Ang Jiangsu Yufeng Electric Co., Ltd. ay nakatuon sa pagmamanupaktura ng pabahay ng motor sa loob ng 40 taon, sumusuporta sa mga programa ng customer na may isang pangkat ng engineering na may average na higit sa 20 taon ng karanasan, at nagpapadala ng higit sa limang milyong mga pabahay sa isang taon sa higit sa 50 mga tagagawa ng motor. Ang mga shell tulad ng aming 140 mm housing na may dalawang welded bracket ay nagpapakita kung paano pinagsama ang stamping at pangalawang welding sa iisang deliverable.
 ID 140mm Steel Motor Housing na may Dalawang Welded Bracket Isang iginuhit na bakal na shell na may phosphated powder-coated finish, mga selyadong cable gland thread, at dalawang welded mounting bracket. Inilalarawan nito ang punto ng artikulo sa pagsasama-sama ng panlililak at pangalawang hinang sa isang maihahatid. Tingnan ang Produkto →
Mga Madalas Itanong
Anong laki ng saklaw ang akma sa pabahay ng motor na patuloy na panlililak?
Ang mga iginuhit na sheet shell ay tumatakbo mula sa humigit-kumulang 29.6 mm hanggang 160 mm na panloob na diameter sa aming mga linya. Higit pa riyan, ang kapal ng pader at ang press tonnage ay nagtutulak sa trabaho patungo sa heavy-wall o tube construction, na ginagawa namin sa mga panloob na diameter na hanggang 343 mm.
Paano naiiba ang tuluy-tuloy na stamping sa transfer die stamping?
Sa tuloy-tuloy na pag-stamp, dinadala ng strip ang bahagi sa bawat istasyon sa loob ng isang die. Sa paglipat ng stamping, ang mga indibidwal na bahagi ay inililipat sa pagitan ng magkahiwalay na dies sa pamamagitan ng mga daliri o robot. Ang mga tuluy-tuloy na linya ay tumatakbo nang mas mabilis sa bawat bahagi; ang mga linya ng paglipat ay humahawak ng mas malalim na mga draw at mas malalaking shell.
Aling mga materyales ang pinakamahusay na gumagana para sa mga naselyohang pabahay?
Ang cold-rolled steel ay ang default para sa appliance at industrial shell. Ang 304 stainless ay nababagay sa washdown at corrosive na kapaligiran, at ang galvanized strip ay tumatakbo nang maayos kapag ang feed radius at lubrication ay pinamamahalaan upang maprotektahan ang coating.
Anong pagpapaubaya ang dapat kong asahan sa panloob na diameter?
Sa pagpapalaki o pamamalantsa na nakapaloob sa progresibong die, asahan ang kontrol sa panloob na diameter sa loob ng ilang daan ng isang milimetro. Kung saan ang isang disenyo ng motor ay nangangailangan ng higit pa, ang machining pagkatapos ng stamping ay nagtatakda ng mga upuan at dulo ay nakaharap sa mga huling dimensyon.
 Previous