

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Maluwag ang mga hold-down bolts sa isang motor na nagvibrate sa pag-commissioning at i-slide ang isang feeler gauge sa ilalim ng bawat paa. Kung ang isang paa ay bumukas ng 0.05 mm o higit pa, ang frame ay yumuko sa tuwing ang bolts ay torqued, at ang bore na nagdadala ng tindig ay nawawalan ng bilog dito. Iyon ay pagpapapangit ng pabahay ng motor sa pinakakaraniwang anyo ng field, at ito ay bihirang kasalanan ng motor: ang kinalabasan ay napagpasyahan nang mas maaga, sa drawing press, ang welding fixture at ang boring machine.
Ang artikulong ito ay nagmamapa kung saan nagmumula ang pagpapapangit ng pabahay, kung bakit ang ilang daan ng isang milimetro ang nagpapasya sa buhay ng motor, at kung aling mga pagpipilian sa istruktura at proseso ang nagpapanatili ng pag-ikot ng bakal na pabahay mula sa pagtatatak hanggang sa huling pagpupulong.
Ano ba talaga ang ibig sabihin ng Motor Housing Deformation
Ang deformation ng pabahay ng motor ay anumang pag-alis ng pabahay mula sa nilalayon nitong geometry, at dumarating ito sa dalawang anyo na ibang-iba ang kilos kapag na-assemble na ang motor.
Motor housing deformation: anumang masusukat na paglihis ng isang motor housing mula sa tinukoy nitong geometry, kabilang ang bore roundness, rabbet concentricity, flange flatness at foot coplanarity, na ginawa ng manufacturing stresses, assembly load o mga kondisyon ng serbisyo.
Ang pagkakaiba na mahalaga sa pagsasanay ay nababanat kumpara sa plastik. Ang nababanat na pagpapapangit ay nawawala kapag nawala ang pagkarga; Naka-lock ang plastic deformation. Ang isang housing ay maaaring masukat nang perpekto pagkatapos ng machining at sumusukat pa rin sa labas ng bilog kapag ang isang stator ay pinindot, dahil ang interference fit ay nagtutulak ng permanenteng three-lobe contraction sa bore.
Nababanat
Bumabawi kapag na-release ang load. Karaniwang mga kaso: malambot na baluktot ng paa sa ilalim ng bolt load, presyon ng pag-clamping sa panahon ng machining, thermal growth sa serbisyo.
Nakatagong gastos: habang tumatagal, binabaluktot nito ang bearing outer ring at inililipat ang air gap.
Plastic
Permanente. Mga tipikal na kaso: welded-in ovality, iginuhit na shell springback, bore contraction mula sa sobrang laki ng stator fit.
Nakatagong gastos: ang error ay nananatili para sa buhay ng motor at hindi maaaring higpitan.
Apat na Yugto Kung Saan Pumapasok ang Deformation ng Motor Housing sa Bahagi
Ang pagpapapangit ay pumapasok sa isang bakal na pabahay sa apat na punto: pagguhit, hinang, machining at pagpupulong. Ang bawat isa ay nag-iiwan ng ibang pirma sa bore, at bawat isa ay may napatunayang countermeasure.
Ang malalim na pagguhit ay nag-iiwan ng natitirang stress, at ang shell ay umuusbong pabalik na hugis-itlog habang ang materyal ay nakakarelaks, karaniwang 0.10 hanggang 0.25 mm ang kabuuang pagbabasa ng indicator. Ang mga welding feet, bracket at terminal box ay nagdaragdag ng init at pagpigil; ang isang pabaya na pagkakasunud-sunod ay yumuyuko sa frame o hinihila ang bore palabas ng round ng 0.15 hanggang 0.40 mm. Nag-aambag ang machining sa pamamagitan ng pagputol at pag-clamping na mga puwersa sa manipis na pader, kaya naman ang tapusin ang stock at diskarte sa pag-clamping ay higit na mahalaga kaysa sa tolerance callout. Ang pagpupulong ay ang huling entry point: ang stator interference fit ay kinokontrata ang bore, at ang mga hindi pantay na paa ay yumuko sa frame sa ilalim ng bolt load.
| entablado | Karaniwang lagda | Karaniwang magnitude (TIR) | Unang-linya na pagsugpo |
| Malalim na pagguhit | Oval na shell mula sa springback | 0.10 hanggang 0.25 mm | Die design at blank holder control |
| Hinang | Bore ovality at frame bow | 0.15 hanggang 0.40 mm | Symmetric sequence at matibay na mga fixture |
| Makina | Paglihis ng manipis na pader sa ilalim ng mga clamp | 0.02 hanggang 0.10 mm | Tapos bore huling, malambot na panga |
| Assembly | Three-lobe bore contraction | 0.02 hanggang 0.06 mm | Tamang interference at sapat na pader |
Tala sa sahig ng tindahan
Ang mga pabahay ay tapos na nababato pagkatapos ng lahat ng hinang ay patuloy na humahawak ng bilog nang ilang beses na mas mahigpit kaysa sa mga shell na nababato bago ang kanilang mga paa ay hinangin. Ang sequence ay bumibili ng higit na katumpakan kaysa sa isang mas mahigpit na tolerance na callout.
Bakit Ilang Daan-daang Milimetro ang Nagpapasya sa Buhay ng Motor
Ang mga maliliit na error sa geometry ay direktang nagko-convert sa mga pagkalugi sa elektrikal at mekanikal, dahil ang air gap ay makitid at ang bearing fit ay tumpak.
Ang isang maliit o katamtamang motor ay karaniwang nagpapatakbo ng air gap na 0.25 hanggang 0.5 mm, at ang pagsasanay sa pag-align ay nagpapanatili ng static na air gap eccentricity malapit sa 10 porsiyento ng gap o mas kaunti. Ang isang out-of-round bore ay nagtutulak sa stator at rotor mula sa gitna, na lumilikha ng hindi balanseng magnetic pull, vibration at ingay. Sa mekanikal na paraan, ang isang pangit na pabahay ay kumakalat ng stress nang hindi pantay sa paligid ng bearing outer ring; sa ilalim ng tuluy-tuloy na mataas na pagkarga ang singsing ay nade-deform, tumatakbo nang mainit at maagang napapagod. Ang mga pag-aayos sa field ay karaniwang sinusubaybayan ang ingay ng tindig pabalik sa isang baluktot na frame o isang malambot na paa sa halip na ang tindig mismo.
0.25-0.5 mm
Karaniwang puwang ng hangin sa maliliit at katamtamang mga motor
10%
Karaniwang kisame para sa static na air gap eccentricity
0.05 mm
Malambot na limitasyon ng paa bago ibaluktot ng bolt load ang frame
0.02 mm
Roundness target sa isang finish-bored na pabahay
Bore roundness sa proseso, 120 mm bore, 1.5 mm wall
Paano Kinokontrol ng Mga Manufacturer ang Motor Housing Deformation sa Steel Housings
Ang kontrol sa pagpapapangit ay napanalunan sa tatlong lugar: istraktura, pagkakasunud-sunod ng proseso at pag-verify. Ang pabahay na dinisenyong matigas, hinangin sa tamang pagkakasunud-sunod at nababato sa huling pananatili; bihirang bumabawi ang reverse order.
Nauuna ang istraktura, dahil ang higpit ng baluktot ay umaakyat nang matarik na may kapal ng pader. Samakatuwid, ang mga high-load na frame ay lumilipat mula sa manipis na iginuhit na mga shell patungo sa heavy-wall construction na may buong base:
 Inner Diameter 260 Heavy-Wall Motor Housing na May Base Ang Heavy-Wall steel motor Housing motor housing na ito ay nagtatampok ng panloob na diameter na 260mm, taas na 360mm, at isang materyal na kapal na 5mm, na nag-aalok ng napakataas na... Tingnan ang Produkto →
Ang konstruksiyon na nakabatay sa tubo ay tumatagal ng parehong ideya. Ang isang walang tahi na steel tube blangko ay nagsisimula sa bilog, kaya mas kaunting pagwawasto ang kailangan bago matapos ang pagbubutas. Ang aming gabay sa pagmamanupaktura ng pabahay ng motor ng bakal na tubo para sa mga mamimili ay naglalakad sa rutang iyon nang sunud-sunod, kasama ang pagpili sa dingding at mga inaasahan sa pagpapaubaya.
 Inner Diameter 127 Heavy-Wall Motor Housing Ang motor housing na ito ay precision-crafted mula sa de-kalidad na seamless steel tubing. Sa panloob na diameter na 127mm at kapal ng pader na 7.9mm, naghahatid ito ng parehong tumpak... Tingnan ang Produkto →
Huli ng bore, gauge round, at ang natitirang bahagi ng proseso ay nagpoprotekta sa geometry na binayaran mo na.
- Weld bago ka mainip. Ang finish machining ay darating pagkatapos ng bawat thermal step, na ang bore ay nakahawak sa isang matibay na kabit habang hinang.
- Alisin ang stress kung saan ito mahalaga. Symmetric weld sequence at, sa mabibigat na seksyon, stress relief bago ang huling hiwa.
- I-clamp nang marahan. Ang malalambot na panga at multi-point na suporta ay pumipigil sa mga manipis na pader mula sa pagkuha ng isang set sa panahon ng machining.
- Sukatin ang bilog, hindi lamang diameter. Ang air gauge o plug checks sa ilang axial depth ay nakakakuha ng ovality na maganda ang nababasa ng isang two-point micrometer.
Ano ang Dapat Tukoyin at Suriin Bago Maabot ng Mga Pabahay ang Iyong Linya
Ilagay ang geometry at paraan ng pagsukat sa detalye ng pagbili, pagkatapos ay i-verify pareho sa papasok na inspeksyon. Ang dalawang mamimili na nag-order sa parehong nominal na bahagi ay maaaring makakita ng magkaibang mga resulta sa field depende sa kung ano talaga ang kinokontrol ng drawing.
Tukuyin ang bore roundness bilang kabuuang indicator reading, karaniwang 0.02 hanggang 0.03 mm sa finish-machined bores, at foot coplanarity sa loob ng 0.05 mm. Pangalanan ang paraan ng pagsukat sa drawing: air gauge o coordinate measurement sa tatlong axial depth, hindi isang solong two-point diameter check. Pagkatapos ay magpatakbo ng apat na praktikal na pagsusuri sa bawat batch:
- Ang gauge ay mayroong bilog sa tatlong axial depth at i-log ang mga pagbabasa.
- Suriin ang coplanarity ng paa sa ibabaw na plato nang hindi nakarga ang housing.
- Subukan-pindutin ang isang stator at itala ang kurba ng puwersa; ang tumataas na mga flag ng spike ay nagdadala ng panganib sa pag-urong.
- Sa pag-install, i-verify na ang bawat paa ay nakaupo sa loob ng 0.05 mm bago ang huling torque.
Ang istraktura ng pag-mount ay nararapat ng pantay na pansin, dahil ang mga bracket at nababaluktot na elemento ay nagpapasya kung paano ang mga naglo-load ay dumadaan sa frame. Ang isang housing na may engineered flex point ay sumisipsip ng mounting stress sa halip na ipasa ito sa bore:
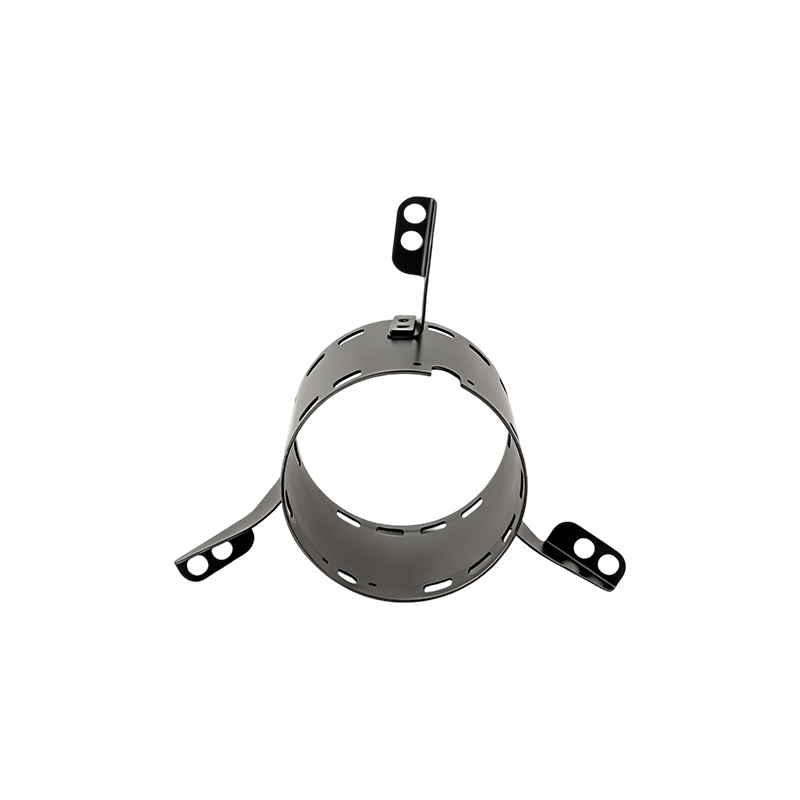 Inner Diameter 120 Steel Motor Housing na May Tatlong Flexible Bracket Nagtatampok ang steel motor housing na ito ng precision-engineered na istraktura na may panloob na diameter na 120mm, taas na 105mm, at kapal ng pader na 1.5mm, na nakakakuha ng compact l... Tingnan ang Produkto →
Kung saan gumagana ang ilang istruktura, ihambing ang mga opsyon sa dingding, base at bracket sa pamantayan saklaw ng pabahay ng motor na bakal bago i-lock ang drawing.
Tratuhin ang roundness bilang resulta ng proseso, hindi drawing wish. Sa Jiangsu Yufeng Electric Co., Ltd., ang stamping, welding, machining at inspeksyon ay tumatakbo sa isang planta, na siyang dahilan kung bakit naipapatupad ang sequence control at pinapanatili ang panganib ng deformation sa iyong linya.
Mga Madalas Itanong Tungkol sa Motor Housing Deformation
Maaari bang ayusin ang isang deformed na housing ng motor?
Ang mga nababanat na sanhi ay maaaring: ang pag-shimming ng mga paa at muling pag-torquing sa pagkakasunud-sunod ay karaniwang nag-aalis ng malambot na pagbaluktot ng paa. Ang plastic deformation ng bore ay karaniwang nangangailangan ng re-machining o pagpapalit, dahil ang isang bore na higit sa ilang hundredths ng isang milimetro sa labas ng round ay patuloy na gagana ang bearing outer ring para sa natitirang bahagi ng buhay ng motor.
Ang isang mas makapal na pader ba ay laging humihinto sa pagpapapangit?
Malaki ang naitutulong ng kapal, dahil ang baluktot na paninigas ay humigit-kumulang sa cube ng kapal ng pader, ngunit hindi nito pinahihintulutan ang hindi magandang kasanayan. Ang isang makapal na pabahay na hinangin sa maling pagkakasunud-sunod o na-clamp nang walang ingat ay maaari pa ring dumating nang wala sa paligid. Ang heavy-wall at tube-based na construction ay naghahatid lamang ng kanilang buong benepisyo kapag ipinares sa weld sequencing at huling boring.
Ang pagpapapangit ba ay palaging kasalanan ng gumagawa ng pabahay?
Hindi. Pag-install ng malambot na paa, over-torqued mounting bolts, pipe strain at thermal cycling lahat ng deform housing na umalis sa pabrika sa detalye. Iyon ang dahilan kung bakit ang mga soft foot check ay kabilang sa pamamaraan ng pag-install at kung bakit mahalaga ang mga papasok na roundness check sa magkabilang panig.
Aling konstruksiyon ang pinakamahusay na lumalaban sa pagpapapangit?
Para sa mga high-load at mas malalaking frame, ang heavy-wall steel at tube-based na housing ay may pinakamainam na geometry, at ang 304 stainless na bersyon ay nagdadala ng parehong higpit kung saan kinakailangan din ang corrosion resistance. Itugma ang istraktura sa landas ng pagkarga sa halip na bilhin ang kapal nang mag-isa.
 Previous