

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Mas maaga sa taong ito, tinanggihan ng isang tagagawa ng European pump ang 3,000 naselyohang steel motor housing pagkatapos ng 240-oras na salt spray test. Ang stator bore, fin gaps, at ang bulsa sa likod ng cable grommet ay nagpakita ng mga pulang linya ng kalawang, habang ang mga panlabas na mukha ay mukhang walang kamali-mali. Ang spray booth ay pinahiran ang bawat ibabaw na makikita ng baril at hindi nakuha ang bawat ibabaw na hindi nito makikita.
Ang resulta ay isang pare-pareho, mahigpit na nakagapos na pelikula na nakakatalo sa spray-apply na primer sa paglaban sa spray ng asin, saklaw sa gilid, at paggamit ng materyal. Ang mga seksyon sa ibaba ay sumasaklaw sa mga yugto ng proseso, ang mga numerong ilalagay sa isang RFQ, at ang mga punto ng pag-audit na naghihiwalay sa isang kontroladong linya ng e-coat mula sa isang dip tank na may mga ambisyon.
Bakit Tinukoy ang Electrophoretic Coating para sa Steel Motor Housings
Tinukoy ang e-coat para sa mga housing ng motor dahil nagsisimula ang kaagnasan sa loob, hindi sa labas. Nakikita ng stator bore ang condensation sa bawat thermal cycle: umiinit ang motor sa panahon ng duty cycle, pagkatapos ay lumalamig at humihila ng mahalumigmig na hangin papunta sa housing cavity. Kapag naupo na ang moisture sa isang uncoated bore, namumuo ang pulang kalawang, at ang mga maluwag na particle ng oxide ay lumilipat patungo sa bearing chamber at sa rotor air gap.
Ang electrophoretic coating ay nag-aalis ng ugat na iyon: ang electric field ay humihila ng pintura papunta sa bore, sa likod ng stress ribs, at sa kahabaan ng weld seam, na humahawak sa kapal ng pelikula sa loob ng humigit-kumulang 5 microns sa buong bahagi. Pag-spray ng application swings ng 20-40 microns sa pagitan ng mga patag na mukha at mga gilid.
Ang tipikal na steel motor housing sa 100-160 mm bore range ay ang pinakamahusay na e-coat qualification baseline, dahil ang bore length-to-diameter ratio nito ay tumutugma sa mas malalaking pang-industriya na frame.
Ang Apat na Yugto na Proseso ng E-Coat: Mula sa Pretreatment hanggang sa Paggamot
Bawat e-coat failure - blistering, pinholes, mahinang adhesion - bakas sa isa sa apat na yugto ng proseso. Ang isang pabahay ay maaaring pumasa sa isang visual audit at mabibigo pa rin sa field kung ang pretreatment bath conductivity ay naaanod sa labas ng bintana nito.
- Pretreatment. Ang alkaline degreasing ay nag-aalis ng mga stamping oil, na sinusundan ng mga counterflow na rinses at isang zinc phosphate o zirconium conversion coating. Ang panghuling pagbanlaw na conductivity sa ibaba 5 microsiemens/cm ay ang limitasyon sa pagtanggap.
- Paglulubog. Ang pabahay ay nakalubog sa paliguan, karaniwang 18-22 porsiyentong solido para sa cathodic epoxy. Ang boltahe ng DC na 150-300 V ay nagdeposito ng pelikula; Kinokontrol ng energized time ang kapal sa humigit-kumulang 1.5-2.5 microns bawat segundo.
- Ultrafiltration banlawan. Ang closed-loop ultrafiltration rinses ay nagre-recover ng pintura at hinuhugasan ang hindi na-cured na pelikula nang hindi ito natunaw. Lumalabas ang isang nakaharang na lamad bilang mga drag-out na mantsa at tumataas na conductivity ng paliguan.
- lunas. Ang pelikula ay nag-cross-link sa 170-180 deg C sa loob ng 20-30 minuto. Ang undercure ay nag-iiwan ng malambot na pelikula; Ang overbake ay nakakasira ng polimer.
| entablado | Parameter ng key control | Failure mode kung off-spec |
| Pretreatment | Ang conductivity ng huling banlawan ay mas mababa sa 5 microsiemens/cm | Mahina ang pagdirikit, delamination ng pelikula |
| Paglulubog | Bath solids 18-22 percent, boltahe 150-300 V DC | Mga pinholes, hindi pantay na pagkakabuo ng pelikula |
| UF banlawan | Tumagos ang daloy at balanse ng presyon | Drag-out stains, bath fouling |
| lunas | Temperatura ng metal 170-180 deg C para sa 20-30 min | Soft film o overbake embrittlement |
Kapal ng Pelikula, Mga Pamantayan, at Ano ang Dapat Tukuyin ng Mamimili
Tukuyin ang 18-25 microns na pinakamababang pelikula sa mga panlabas na mukha, 10-15 microns sa loob ng mga butas, at i-verify gamit ang salt spray at crosshatch adhesion. Ang bawat target sa ibaba ay ipinares sa pamantayan ng pagsubok nito.
Ang parehong mga pamantayan ay nalalapat sa iba't ibang laki. Ang mga heavy-wall housing na higit sa 260 mm bore ay nangangailangan ng film mapping sa buong haba ng bore; draft angle sa flange ay kung saan unang lumilitaw ang mga error sa kapal.
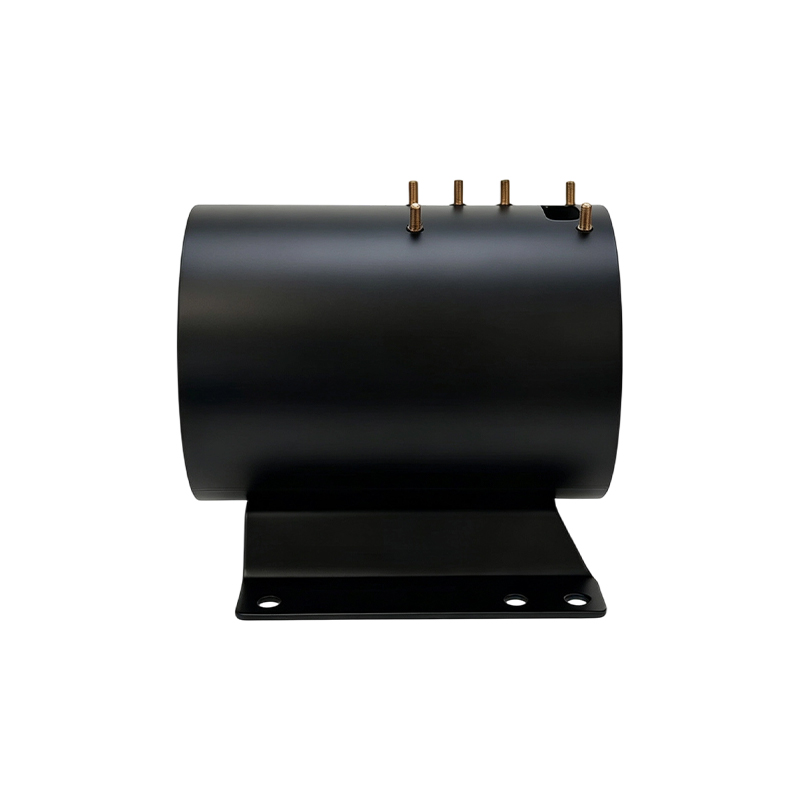
 343mm ID Heavy-Wall Motor Housing na may Base at Welded Lifting Lug Dinisenyo para sa sobrang malalaking pang-industriya na motor, ang pabahay na ito ay nag-aalok ng 6mm na kapal ng pader, welded terminal block, at mounting foot para sa matatag na suporta sa hinihingi na mga application tulad ng pagmimina at marine propulsion. Tingnan ang Produkto →
| Ari-arian | Target na halaga | Paraan ng pagsubok |
| Kapal ng dry film | 18-25 microns panlabas; 10 microns minimum sa bore | Eddy current ayon sa ISO 2808 |
| Crosshatch adhesion | Walang pag-aalis sa 0 mm na espasyo | ASTM D3359 |
| Salt spray pulang kalawang | Walang pulang kalawang bago ang 240 h | ASTM B117 |
| Katigasan ng lapis | 2H minimum | ASTM D3363 |
Ang mapa sa ibaba ay mula sa isang welded 140 mm bore housing sa isang kinokontrol na cathodic epoxy line:
Kung ang bore ay machined pagkatapos ng coating, ang mga halaga ng pelikula ay walang epekto sa mga press-fit tolerances. Kung ang coated bore ay ang fit surface, ibawas ang sinusukat na film mula sa interference allowance at magpatakbo ng press-fit test na may coated sample.
Resin Selection para sa Motor Housing E-Coat: Epoxy, Acrylic, o Hybrid
Tukuyin ang cathodic epoxy bilang default, acrylic lamang kapag ang kulay o UV stability ay isang mahirap na kinakailangan, at mga hybrid system kapag ang isang linya ay dapat matugunan ang parehong corrosion at cosmetic target.
Pinakamahusay na paglaban sa kaagnasan at pagdirikit; available lang sa black at dark grey. Ginamit sa humigit-kumulang 90 porsiyento ng mga application ng pabahay ng motor dahil pumasa ito sa 240 h salt spray sa 20 microns.
Mas mahusay na UV at pagpapanatili ng kulay na may mas mataas na pagtakpan, ngunit mas mababang pagganap ng kaagnasan. Pinili kapag ang pabahay ay nananatiling nakikita nang walang pang-itaas, karaniwan sa mga motor ng appliance.
Intermediate corrosion at pagganap ng kulay. Ginagamit kapag ang isang oven ay nagpoproseso ng mga pinaghalong bahagi at ang linya ay hindi maaaring magpatakbo ng dalawang bath chemistries.
Para sa heavy-wall steel motor housings na nakalantad sa washdown chemicals at road salt, ang motor housing electrophoretic coating ang tinukoy ay karaniwang isang 25-30 micron cathodic epoxy build na may mga resulta ng salt spray na higit sa 400 oras. Ang mga wet-duty na pump motor na gumagamit ng steel tube housings ay sumusunod sa parehong panuntunan; ang katawan ng tubo ay walang matalim na gilid, kaya nananatiling pare-pareho ang pelikula sa paligid ng circumference.
 127mm ID Seamless Steel Tube Heavy-Wall Motor Housing Precision-crafted mula sa seamless steel tubing na may 7.9mm na kapal ng pader, ang housing na ito ay nagbibigay ng superior structural rigidity at fatigue resistance, perpekto para sa heavy-duty na pang-industriyang setting na nangangailangan ng tibay at torsional strength. Tingnan ang Produkto →
Electrohoretic Coating kumpara sa Powder Coating: Ano ang Magbabago para sa Mamimili
Panalo ang E-coat sa internal coverage at pagkakapareho ng pelikula; panalo ang powder sa pagbuo ng panlabas na pelikula, paglaban sa epekto, at hanay ng kulay. Sa mga motor housing ang dalawa ay madalas na pinagsama.
- Paglulubog reaches every internal cavity
- 15-25 micron film, pare-pareho sa loob ng 5 microns
- Napakahusay na gilid at weld seam coverage
- Humigit-kumulang 95 porsiyento ang paggamit ng materyal
- Makitid na hanay ng kulay: itim at madilim na kulay abo
- Spray, line-of-sight coverage lang
- 60-120 micron film para sa impact resistance
- Makapal, matigas na panlabas na ibabaw
- Ang overspray ay nagpapababa ng kahusayan
- Malawak na hanay ng kulay at texture
Ang karaniwang pattern ay isang e-coat base layer at isang powder topcoat sa nakalantad na panlabas na mukha: ang bore ay nakakakuha ng ganap na proteksyon sa kaagnasan, at ang panlabas na mukha ay nakakakuha ng mas makapal, scratch-resistant, color-matched finish.
Pag-audit sa E-Coat Line ng Supplier Bago Ka Umorder
I-audit ang paliguan, hindi ang brochure. Humingi ng titration logs, conductivity records, at film maps mula sa huling 30 araw ng produksyon; ituring ang isang sertipiko ng pag-spray ng asin bilang dokumentasyon, hindi patunay.
Maaaring idokumento ng isang manufacturer gaya ng Jiangsu Yufeng Electric Co., Ltd., na nagpapatakbo ng buong proseso mula sa pagbuo ng bakal hanggang sa surface treatment sa isang planta, ang kasaysayan ng paliguan at pretreatment para sa bawat araw ng produksyon.
- Pretreatment chemistry logs: phosphate o zirconium concentration at sludge records
- Ang conductivity ng huling banlawan ay mas mababa sa 5 microsiemens/cm
- Naka-plot ang mga bath solid, pH, temperatura, at conductivity sa nakalipas na 30 shift
- Mga mapa ng kapal ng pelikula sa mga production housing, na may mga pagbabasa ng bore at rib
- Profile ng temperatura ng lunas: setpoint, bilis ng sinturon, at mga tala ng temperatura ng metal
- Salt spray at adhesion ulat mula sa parehong bath chemistry na nagpapatakbo ng iyong mga bahagi
Ang isang kinokontrol na linya ay nagtataglay ng film thickness Cpk sa itaas 1.33. Ang isang hindi nakokontrol na linya ay umiindayog nang 10 micron o higit pa sa pagitan ng mga batch, at ang mga pag-indayog na iyon ay direktang nauugnay sa pagbabalik ng warranty sa basa o washdown na tungkulin.
Mga Madalas Itanong
Gaano katagal pinoprotektahan ng electrophoretic coating ang isang motor housing?
Sa panloob na serbisyo, pinipigilan ng 20-25 micron cathodic epoxy e-coat sa isang maayos na pretreated steel housing ang pulang kalawang na lampas sa 240 h sa ASTM B117 at sa loob ng maraming taon. Ang panlabas o washdown na tungkulin ay nangangailangan ng mas makapal na pelikula o powder topcoat.
Nakakaapekto ba ang e-coating sa mga press-fit tolerance sa stator bore?
Kung ang bore ay machined pagkatapos ng coating, ang e-coat ay walang epekto sa fit. Kung ang coated bore ay ang fit surface, ibawas ang 10-15 micron film mula sa interference allowance at magpatakbo ng press-fit test na may coated sample.
Maaari bang ilapat ang e-coating sa mga stainless steel na housing ng motor?
Ang e-coat ay nakadikit sa stainless steel pagkatapos ng pretreatment, ngunit bihira itong tinukoy sa 304 stainless motor housing dahil lumalaban na ang metal sa corrosion. Ito ay ginagamit lamang kapag ang galvanic isolation, kulay, o isang pare-parehong pagtatapos ay kinakailangan.
Ano ang idinagdag ng e-coating sa halaga ng isang steel motor housing?
Sa isang 100-160 mm bore housing, ang e-coat ay nagdaragdag ng 3-8 porsiyento sa halaga ng bahagi, depende sa volume, kapal ng pelikula, at kung ang linya ay tumatakbo sa loob ng bahay. Ang paggamit ng materyal na malapit sa 95 porsiyento ay pinapanatili itong mas mababa sa spray-apply na primer.
 Previous